Artykuł sponsorowany
Co najbardziej podnosi koszt i termin wykonania dennic stalowych na wymiar
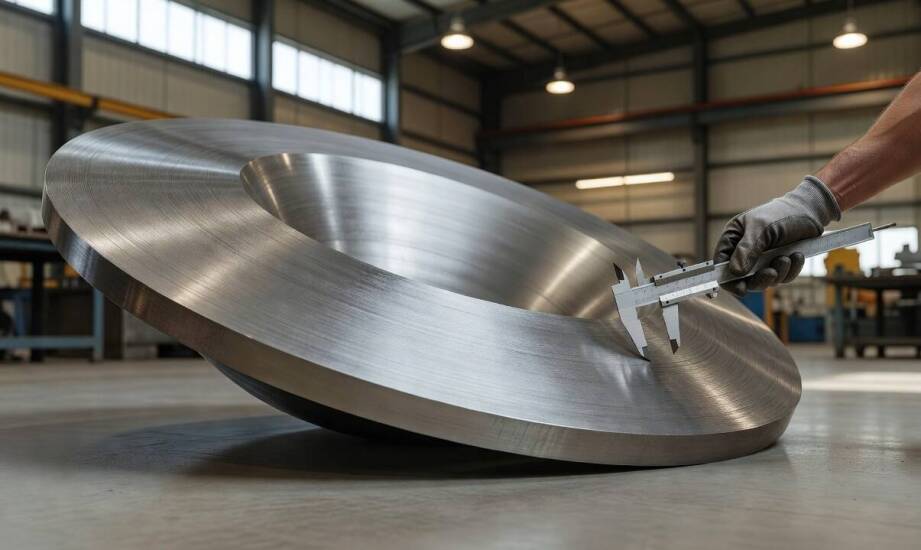
W zamówieniach branży przemysłowej, których głównym przedmiotem jest produkcja dennic do zbiorników, ostateczny koszt i termin dostawy wynikają ze stopnia skomplikowania całego projektu inżynieryjnego. Przedsiębiorstwa planujące montaż sieci przesyłowych lub specjalistycznej aparatury ciśnieniowej mają świadomość, że braki w dostawach kluczowych elementów wstrzymują prace instalacyjne. Przesunięcie harmonogramu montażu generuje zauważalne straty finansowe. Firma PROMET, zaangażowana w realizację zleceń na komponenty tłoczone dla sektora B2B, w codziennej praktyce dostrzega wagę precyzyjnej weryfikacji dokumentacji technologicznej. Oszacowanie realnych nakładów pracy wymaga rozpoznania, które parametry detalu najbardziej obciążają park maszynowy i przedłużają standardowy cykl produkcyjny.
Parametry wyrobu determinujące pracochłonność formowania
Średnica kształtowanego elementu wyznacza zapotrzebowanie na maszyny i określa gabaryt wyjściowego krążka. Znaczna rozpiętość zamawianych przekrojów wymaga utrzymywania obszernego zasobu narzędzi matrycowych i użycia potężniejszej siły nacisku pras w przypadku detali wielkogabarytowych. Grubość surowca stanowi następny czynnik decydujący o doborze odpowiedniej technologii. Im grubsza blacha, tym więcej energii pochłania operacja tłoczenia mechanicznego. Zwiększona masa przekroju materiału wymusza wykorzystanie pras o wysokim tonażu i częstokroć narzuca potrzebę obróbki cieplnej. Zastosowanie wyżarzania normalizującego przywraca prawidłową strukturę ziarna, ale dokłada dodatkowy etap do napiętego planu na hali. Promień przejścia w konstrukcjach toroidalnych decyduje z kolei o poziomie trudności formowania krawędzi. Stromy profil zauważalnie podnosi ryzyko powstawania pęknięć mikrostrukturalnych na kołnierzu.
Tolerancje wymiarowe dla sprzętu ciśnieniowego wprowadzają rygor precyzyjnych pomiarów kontrolnych po ukończeniu każdej pojedynczej operacji gięcia. Wymogi te wyraźnie podnoszą pracochłonność na etapie międzoperacyjnej inspekcji jakościowej. Dostępność wyselekcjonowanej stali rzutuje natomiast bezpośrednio na czas zaopatrzenia. Wymagany materiał musi pochodzić od zweryfikowanych dostawców hutniczych i posiadać certyfikat 3.1 zgodnie z normą EN 10204. Stabilna kolejność procesów wytwórczych – cięcie blachy, tłoczenie dennic i przygotowanie brzegów pod spawanie – realizuje się sprawnie jedynie przy pełnym zatowarowaniu magazynu. Jakakolwiek usterka w łańcuchu zaopatrzenia może istotnie wydłużyć finalny czas oczekiwania na asortyment.
Organizacja partii produkcyjnej i wymagania dodatkowe
Wykonawstwo krótkich serii bądź pojedynczych sztuk według unikalnego rysunku zamawiającego nakłada obowiązek dedykowanego ustawiania sterowników maszyn. Brak efektu produkcji masowej naturalnie winduje koszty jednostkowe detalu stalowego. Czasochłonne przezbrojenie gniazda roboczego silnie obciąża budżet rozliczany na zaledwie kilka gotowych egzemplarzy. Niestandardowe rysunki techniczne często utrudniają wykorzystanie uniwersalnych matryc, co znacząco wydłuża fazę wdrożenia i pochłania materiał na testy próbne. Zakłady produkcyjne operujące elastycznymi terminami precyzyjnie zarządzają obciążeniem linii, minimalizując przerwy między zmianą oprzyrządowania.
Specyficzne wymogi odbiorców rzutują na cennik, nawet jeżeli bazowy kształt profilu pozostaje nieskomplikowany. Zaawansowana defektoskopia radiograficzna, ultradźwiękowe sprawdzanie spoin, obszerne raporty pomiarowe oraz dedykowane zabezpieczenia antykorozyjne angażują personel techniczny w wymiarze wielogodzinnym. Wykonawca uwzględnia takie narzuty zaraz na starcie wyceny ofertowej. Zrozumienie docelowego środowiska pracy zbiornika pozwala zestroić procedury warsztatowe z przepisami dozoru technicznego, warunkując późniejszą bezpieczną eksploatację instalacji.
Całościowe podejście do kalkulacji projektów stalowych
Analiza wszystkich parametrów zlecenia pozwala ustalić rynkową opłacalność oraz realne terminy wykonawstwa poszczególnych komponentów. Korelowanie geometrii surowca z obostrzeniami formalnymi zapewnia szeroką perspektywę na rentowność przedsięwzięcia. Ocenianie nakładów tylko przez pryzmat kosztu samego tłoczenia prowadzi do odczuwalnych błędów szacunkowych. Odbiorcy przemysłowi zyskują na współpracy z wytwórcami, którzy opierają codzienne operacje o stabilny system zarządzania. Pabianicki zakład systematycznie weryfikuje standardy pracy w obszarze produkcji ciężkiej. Począwszy od maja 2010 roku firma opierała procesy o procedury PN-EN ISO 9001:2008, a obecnie certyfikacja w całości bazuje na zaktualizowanej normie PN-EN ISO 9001:2015. Odpowiednie planowanie przepływu materiałów ułatwia synchronizację obróbki mechanicznej i zapewnia przemysłowi utrzymanie ciągłości technologicznej.
Kategorie artykułów
Polecane artykuły

Jak ocenić atrakcyjność inwestycyjną mieszkań na sprzedaż w Lublińcu?
Dlaczego połączenie terapii poznawczo-behawioralnej i systemowej zmienia przebieg uzależnienia
Jak system rozpoznawania wkładu w urządzeniach Konica Minolta wpływa na akceptację zamiennika