Artykuł sponsorowany
Dlaczego podkładka klinowa nie zawsze oznacza ten sam element w zakładzie
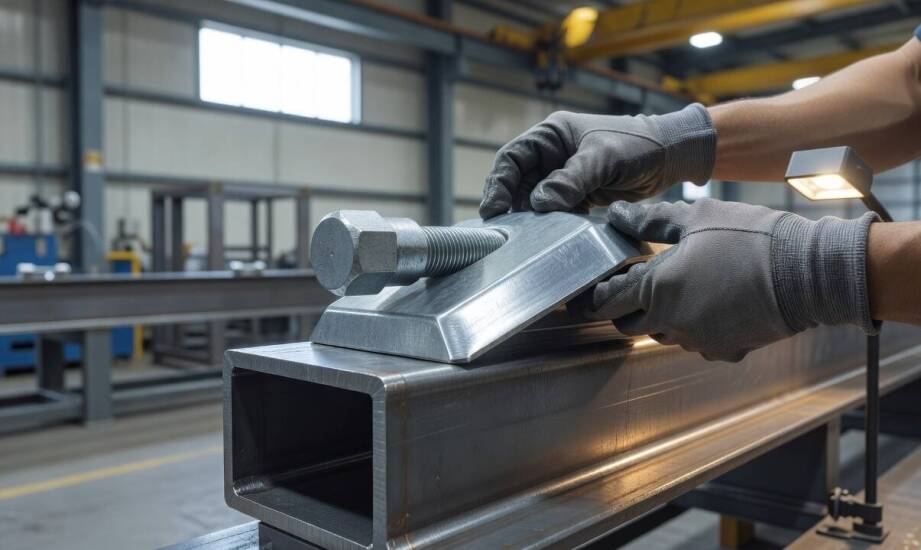
Zbieżność nazw technicznych często prowadzi do pomyłek w zamówieniach. W dokumentacji warsztatowej termin określający ten sam element przybiera zupełnie odmienne znaczenie w zależności od kontekstu montażowego. Z jednej strony mowa o detalach kompensujących pochylenie profili stalowych. Z drugiej pojawiają się zaawansowane układy zapobiegające luzowaniu się gwintów pod wpływem wibracji. Nierozróżnienie tych dwóch funkcji generuje błędy konstrukcyjne, które skutkują nagłymi awariami maszyn lub koniecznością kosztownego demontażu całych węzłów nośnych.
Wyrównanie kąta oparcia na profilach stalowych
Prawidłowy montaż konstrukcji wsporczych z wykorzystaniem hutniczych profili otwartych wymaga zachowania prostopadłości między osią śruby a powierzchnią oporową łba. Ceowniki i dwuteowniki charakteryzują się skośnymi stopkami, które bez odpowiedniej korekty wywołują niebezpieczne naprężenia zginające w trzpieniu. Do niwelowania tych spadków służy detal definiowany w normach branżowych jako zwykła podkładka wyrównująca, całkowicie pozbawiona właściwości samohamownych.
W przypadku ceowników stosuje się normę DIN 434, która określa spadek rzędu 8%. Komponent ten ma kształt zbliżony do kwadratu i zwęża się ku jednemu bokowi, a jego powierzchnię oznaczają dwa charakterystyczne nacięcia identyfikacyjne. Dla dwuteowników przewidziano normę DIN 435 o kącie nachylenia 14%, oznaczaną pojedynczym rowkiem. Montaż zawsze odbywa się cieńszą stroną w kierunku środka profilu, co pozwala uzyskać płaską i stabilną płaszczyznę dla elementów złącznych.
Błędem o poważnych konsekwencjach jest traktowanie elementów DIN 434 i DIN 435 jako formy blokady przed samoodkręcaniem. Brak mechanizmu zwiększającego siłę docisku przy próbie obrotu sprawia, że połączenie błyskawicznie traci napięcie wstępne w warunkach drgań. Luzy powstające w wyniku obciążeń dynamicznych przyspieszają zużycie gwintu, prowadząc ostatecznie do ścięcia śruby i uszkodzenia sprzętu.
Samoklinujące układy zabezpieczające gwinty przed wibracjami
Zupełnie inną mechaniką charakteryzuje się zaawansowana podkładka klinowa, która skutecznie blokuje spadek napięcia wstępnego. Rozwiązanie to składa się z dwóch identycznych pierścieni wyposażonych w promieniowe zęby na zewnętrznych płaszczyznach oraz nacięcia na powierzchniach wewnętrznych. Kąt pochylenia klinów pozostaje celowo większy niż kąt wzniosu linii śrubowej gwintu, dlatego każda próba odkręcenia powoduje natychmiastowy wzrost siły docisku. Ten samohamowny system działa niezawodnie nawet przy intensywnym smarowaniu złącza.
Systemy te produkowane są z różnych materiałów, co precyzyjnie definiuje ich środowisko pracy. Standardowe serie powstają ze stali hartowanej, stali nierdzewnej A4 lub stopów specjalnych. Ich wytrzymałość termiczna pozwala na bezpieczną eksploatację w skrajnych temperaturach od -160°C do 700°C. Asortyment dystrybuowany między innymi przez firmę Smart S.C. obejmuje rozmiary od M5 do M64, zabezpieczając zapotrzebowanie większości aplikacji maszynowych oraz energetycznych.
Osobną kategorię stanowią warianty SC przeznaczone bezpośrednio do konstrukcji stalowych. Zastępują one standardowe podkładki płaskie lub fazowane w zestawach ze śrubami HV i HR. Wersje SC służą wyłącznie do bezpiecznego blokowania śruby i nie posiadają funkcji wyrównywania kąta geometrii. Oficjalny zakres temperatur dla tej dedykowanej serii mieści się w przedziale od -40°C do 150°C. Wystąpienie w węźle konstrukcyjnym problemu wibracji oraz pochylenia stopki profilu wymusza zastosowanie dwóch oddzielnych rozwiązań. Inżynierzy łączą wtedy element wyrównujący DIN dla korekty geometrii oraz układ samoklinujący do stabilizacji gwintu. Traktowanie tych zadań łącznie prowadzi do wadliwego posadowienia łącznika.
Proces doboru odpowiednich elementów złącznych wymaga bezwzględnego oddzielenia mechaniki ułożenia od mechaniki blokowania. Projektant musi w pierwszej kolejności zidentyfikować rzeczywistą geometrię połączenia i zaplanować kompensację ewentualnych spadków. Następnie należy poddać analizie środowisko pracy pod kątem występowania wibracji, udarów oraz cyklicznych zmian obciążeń. Dopiero trafne zdefiniowanie zjawisk fizycznych zachodzących w węźle gwarantuje przyporządkowanie właściwej normy technicznej i pozwala uniknąć awarii konstrukcji nośnych.
Kategorie artykułów
Polecane artykuły

Jak ocenić atrakcyjność inwestycyjną mieszkań na sprzedaż w Lublińcu?

Jakie są najnowsze trendy w przygotowaniach do testów na prawo jazdy online?

Dlaczego połączenie terapii poznawczo-behawioralnej i systemowej zmienia przebieg uzależnienia
