Artykuł sponsorowany
Dlaczego stal czarna przy TIG wymaga czystych krawędzi i stabilnej osłony gazowej
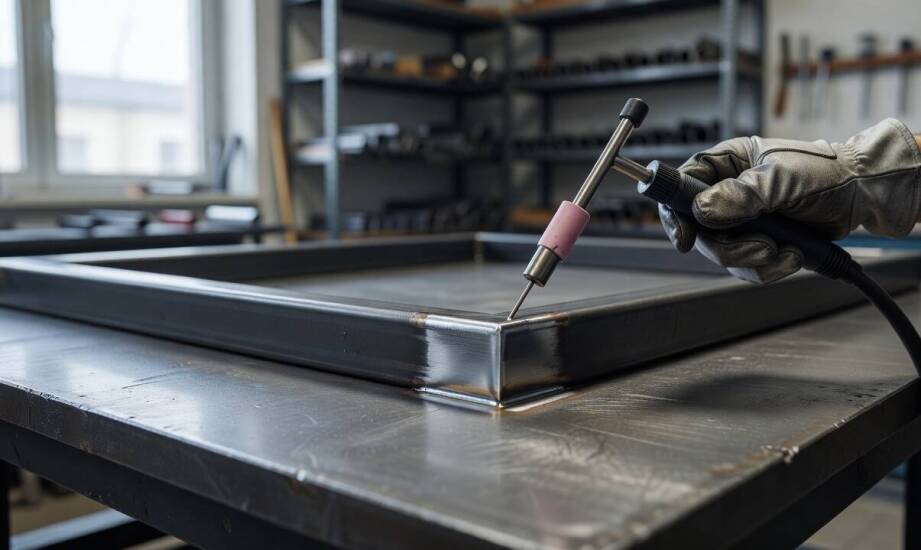
W detalach loftowych i zaawansowanych elementach przemysłowych widoczne spoiny natychmiast zdradzają najmniejsze zanieczyszczenia materiału. Drobne pory, przypalenia czy inkluzje tlenków psują estetykę lica i zmuszają do wykonywania kosztownych poprawek szlifierskich. Producenci nowoczesnych mebli oraz konstrukcji oczekują perfekcyjnych, równych połączeń, które nie wymagają maskowania grubą warstwą farby. Osiągnięcie takiego rezultatu przy obróbce stali węglowej wymaga rygorystycznego przygotowania powierzchni przed zajarzeniem łuku.
Różnice w zachowaniu stali czarnej i nierdzewnej przy TIG
Stal węglowa pokrywa się naturalną warstwą zgorzeliny walcowniczej oraz zbiera resztki oleju, rdzy i wilgoci podczas transportu. Zanieczyszczenia te reagują z jeziorkiem spawalniczym zupełnie inaczej niż idealnie gładka powierzchnia stali nierdzewnej. Nierdzewka charakteryzuje się ochronną warstwą pasywną tlenku chromu i zauważalnie niższą przewodnością cieplną, przez co energia łuku elektrycznego koncentruje się stosunkowo płycej. Materiał czarny przewodzi ciepło znacznie szybciej, a obecne na nim zabrudzenia wywołują intensywne utlenianie ciekłego metalu. Całkowite usunięcie zgorzeliny oraz precyzyjne odtłuszczenie strefy łączenia pozwala uzyskać stabilne jeziorko i skutecznie ogranicza powstawanie wad strukturalnych.
Kluczowym krokiem pozostaje mechaniczne oczyszczenie obszaru roboczego ze zgorzeliny oraz innych zanieczyszczeń hutniczych. Dokładne zeszlifowanie materiału w obrębie spoiny zapobiega wprowadzaniu tlenu i węgla bezpośrednio do roztopionego jeziorka. Równie ważne zadanie spełnia odpowiednio dobrany gaz osłonowy, który całkowicie wypiera atmosferę z rejonu łuku. Zastosowanie czystego argonu o parametrach minimum 99,995% przy przepływie rzędu 8–12 litrów na minutę skutecznie chroni metal przed degradacją. Zjawisko porowatości wiąże się często nie tylko z niedokładnie oczyszczonym detalem, ale również z wilgocią, nieprawidłową techniką prowadzenia palnika lub zbyt turbulentnym wypływem gazu. Zbyt silny strumień argonu tworzy zawirowania i zasysa powietrze z otoczenia, co natychmiast prowadzi do powstania pęcherzy.
Jak eliminować pory i przypalenia podczas spawania?
Wady spawalnicze w postaci głębokich porów i ciemnych przypaleń wynikają zazwyczaj z kilku powtarzalnych błędów technologicznych. Zanieczyszczony rdzeń materiału bazowego uwalnia wodór, który w trakcie krzepnięcia tworzy puste przestrzenie gazowe. Niewłaściwy dobór soczewki gazowej lub silne przeciągi w hali produkcyjnej przerywają płaszcz ochronny wokół elektrody wolframowej, dopuszczając tlen do strefy spawania. Zbyt szybkie prowadzenie uchwytu lub ustawienie nadmiernego natężenia prądu intensywnie przegrzewa krawędzie detalu, pozostawiając na licu przebarwienia. Z kolei brak odpowiedniego sfazowania grubszego płaskownika utrudnia pełne wtopienie spoiwa i obniża nośność całej konstrukcji.
Zastosowanie drutu spawalniczego z dodatkami odtleniającymi, takiego jak popularny gatunek ER70S-6, pomaga zneutralizować drobne zanieczyszczenia powierzchni. Zawarty w spoiwie krzem oraz mangan aktywnie wiążą tlen, poprawiając jednocześnie zwilżalność i płynność jeziorka. Prawidłowe spawanie stali czarnej TIG wymaga jednak perfekcyjnego przygotowania materiału, ponieważ chemiczne odtleniacze w drucie nigdy nie zastąpią mechanicznego szlifowania. Czyste krawędzie dają pewny, w pełni powtarzalny efekt bez ukrytych wtrąceń żużlowych. Zakład obróbki mechanicznej ATR-METAL realizuje tego typu zaawansowane łączenia dla wymagającej branży meblarskiej, gdzie surowa, niczym nieosłonięta spoina stanowi integralny element ozdobny gotowego wyrobu loftowego.
Utrzymanie sterylności obszaru roboczego i zapewnienie prawidłowej, niezakłóconej osłony gazowej decydują o ostatecznej jakości każdego złącza. Precyzyjna metoda z wykorzystaniem nietopliwej elektrody wolframowej nie wybacza zaniedbań w przygotowaniu powierzchni, szczególnie przy seryjnej produkcji designerskich elementów dekoracyjnych. Właściwe zeszlifowanie zgorzeliny walcowniczej oraz rygorystyczna kontrola przepływu argonu eliminują ryzyko powstawania mikropęknięć. Solidne procedury warsztatowe znacząco skracają czas obróbki wykończeniowej i gwarantują nienaganny, estetyczny wygląd surowych detali stalowych przed nałożeniem powłok proszkowych.
Kategorie artykułów
Polecane artykuły

Jak ocenić atrakcyjność inwestycyjną mieszkań na sprzedaż w Lublińcu?

Jakie są najnowsze trendy w przygotowaniach do testów na prawo jazdy online?

Dlaczego połączenie terapii poznawczo-behawioralnej i systemowej zmienia przebieg uzależnienia
